


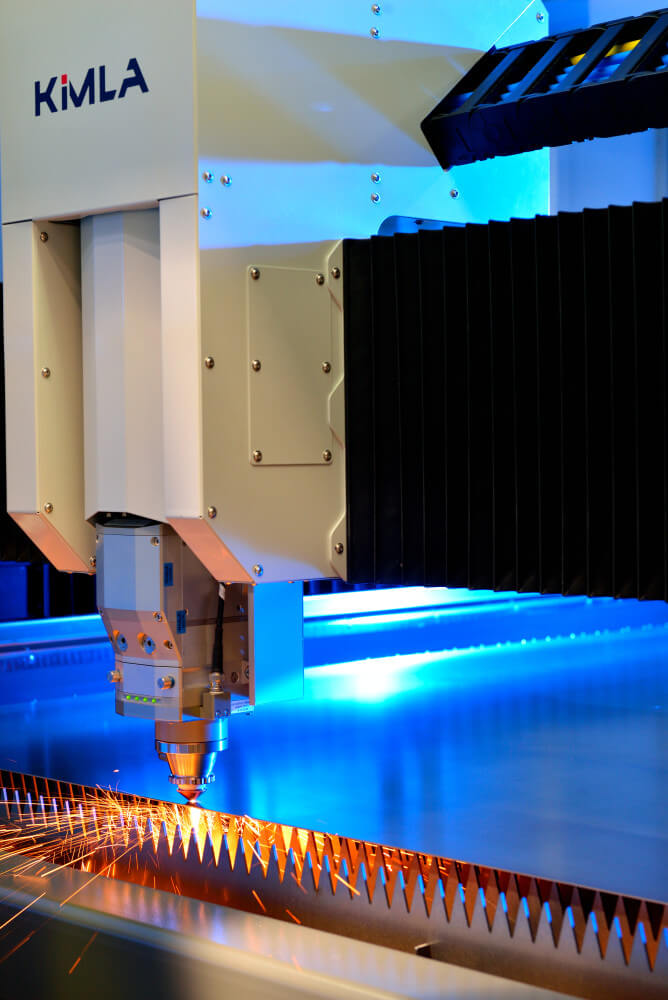
Wycinarka laserowa służy przede wszystkim do wycinania elementów z blachy, ale w nowoczesnym zakładzie robi coraz więcej. Pomaga przygotować projekt, oznacza gotowe części, porządkuje przepływ materiału i przejmuje czynności, które wcześniej wykonywał operator. Od tych dodatkowych funkcji coraz częściej zależy, jak sprawnie pracuje cały zakład.
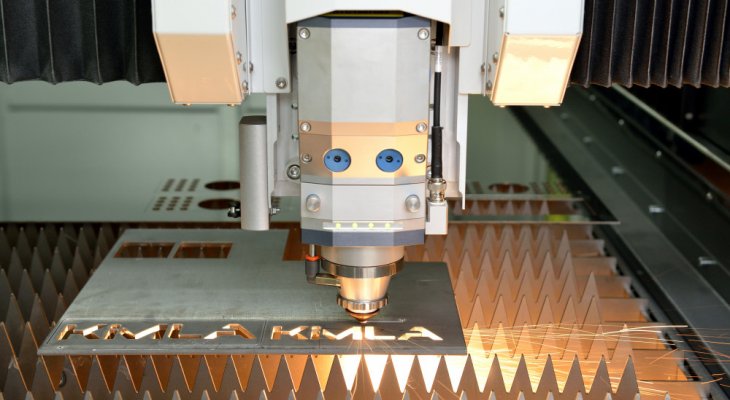 wycinarka laser fiber

Dlaczego samo wycięcie elementu nie wystarcza?
W fabryce cięcie jest zwykle jednym z kilku etapów. Wycięte detale trafiają potem do gięcia, spawania, malowania albo montażu, a każdy pracownik po drodze musi wiedzieć, do którego zlecenia należy dana część i co ma z nią zrobić.
Przy kilkunastu elementach rozpoznanie ich nie sprawia kłopotu. Gorzej, gdy maszyna wycina z jednego arkusza setki podobnych detali, które różnią się średnicą otworu albo położeniem jednego wycięcia. Pomyłka na tym etapie wychodzi często dopiero przy montażu i kosztuje czas, materiał i terminy. Dlatego producenci maszyn rozwijają rozwiązania, które porządkują także przygotowanie i organizację produkcji wokół wycinarki.
Oznaczanie części jeszcze przed cięciem
Jednym z prostszych sposobów na porządek w produkcji jest opisanie detalu, zanim zostanie wycięty. Zamiast markera i naklejek po cięciu, maszyna nanosi oznaczenia bezpośrednio na arkusz blachy, w miejscu każdej przyszłej części. Może to być numer detalu, numer zlecenia albo informacja o kolejnej operacji.
Takie rozwiązanie ma w ofercie częstochowska firma KIMLA. W jej wycinarkach fiber specjalna głowica drukująca nanosi opisy na blachę przed rozpoczęciem cięcia, więc każdy detal schodzi ze stołu już oznaczony. Producent podaje, że jako pierwszy na świecie zintegrował drukarkę z wycinarką laserową w tym celu.
Najwięcej zyskują na tym zakłady, które na jednym arkuszu łączą części z różnych zamówień. Pracownik odbierający detale od razu wie, czy dana część idzie na prasę krawędziową, do spawalni czy do pakowania, i nie musi sprawdzać rysunków ani wydruków z nestingu.
Czy maszyna pomoże odtworzyć istniejący detal?
W utrzymaniu ruchu często trzeba dorobić zamiennik części, do której nie ma już dokumentacji. Klasyczna droga to pomiary suwmiarką, szkic i żmudne przerysowywanie geometrii w programie CAD, zanim powstanie plik do cięcia.
KIMLA oferuje do swoich laserów opcję głowicy skanującej, którą skanuje się istniejący, fizyczny detal. Według producenta zwalnia to z przerysowywania części i wyraźnie skraca przygotowanie projektu. Projektant nadal sprawdza i poprawia wynik, ale nie zaczyna od pustej kartki.
Podobny cel ma inna funkcja z tej samej oferty: import plików w formacie GEO. Zakłady, które przez lata pracowały na laserach niemieckiego producenta, zgromadziły tysiące takich plików. Wycinarka KIMLA wczytuje je bezpośrednio, więc przy zmianie maszyny nie trzeba konwertować całej biblioteki detali.
Automatyzacja obejmuje coraz więcej czynności
Na wydajność wycinarki wpływa w dużej mierze to, co dzieje się wokół samego cięcia: ile trwa przezbrojenie głowicy, jak szybko na stół trafia nowy arkusz i kto zdejmuje wycięte detale. Te czynności automatyzuje się najczęściej.
Dysze i głowica
Dysza zużywa się i brudzi, a różne grubości i gatunki blach wymagają różnych dysz. Ręczna wymiana oznacza zatrzymanie maszyny i udział operatora. KIMLA oferuje magazyn dysz z automatyczną wymianą i czyszczeniem, dzięki któremu głowica sama przygotowuje się do kolejnego zadania. W wyposażeniu dodatkowym jest też mechanizm pomiaru grubości blachy.
Palety
Podstawowym krokiem jest automatyczny zmieniacz palet. Gdy laser tnie arkusz na jednej palecie, operator zdejmuje detale z drugiej i kładzie nową blachę, więc maszyna nie czeka na człowieka. KIMLA montuje zmieniacz palet w większości swoich wycinarek fiber, a jako opcję oferuje trzecią paletę, która służy do rozładunku.
Załadunek, rozładunek i magazyn blach
Kolejny poziom to automatyczny system załadowczo-rozładowczy, który obsługuje materiał bez udziału operatora. Składa się z regału z arkuszami blach, układu, który pobiera arkusz i kładzie go na stół wycinarki, oraz układu, który zbiera wycięte elementy i odkłada je na wybrane półki regału. Regały można dokładać w miarę potrzeb. Operator steruje przepływem materiału z panelu, a maszyna pracuje bez przestojów na załadunek.
Najdalej idzie zautomatyzowane gniazdo do cięcia laserowego, w którym wycinarka, magazyn blach i systemy transportu materiału pracują jako jeden zespół.
Oprogramowanie i połączenie z ERP
Automatyzacja dotyczy też danych. Wycinarki KIMLA mają system sterowania obejmujący CAD, CAM, nesting i CNC. W zależności od modelu dostępny jest nesting z zarządzaniem produkcją oraz połączenie z systemem ERP, dzięki któremu zlecenia trafiają na maszynę bez ręcznego przepisywania. Funkcja cięcia w locie (flycut) skraca z kolei czas wycinania siatek małych otworów i detali.
Polska maszyna konfigurowana pod konkretny zakład
Większość opisanych wyżej funkcji ma sens tylko wtedy, gdy pasuje do produkcji konkretnej firmy. Dlatego dla inżyniera ważne jest, czy producent maszyny sprzedaje gotowy katalogowy model, czy dobiera konfigurację do potrzeb zakładu.
KIMLA z Częstochowy zaczynała od elektroniki i systemów sterowania do obrabiarek CNC, a dopiero później zajęła się budową całych maszyn. Dziś według informacji firmy u klientów pracuje ponad 4000 jej maszyn, a produkcja, dział badawczo-rozwojowy i laboratoria Kimla Labs mieszczą się w Częstochowie. Firma buduje też nową fabrykę wycinarek laserowych. Jako atut swoich laserów producent wymienia możliwość dostosowania ich do indywidualnych potrzeb klienta.
W przypadku wycinarek fiber producent wprost zapowiada, że lasery powstają w różnych konfiguracjach i obszarach roboczych, a różnice dotyczą stopnia automatyzacji, mocy źródła i wyposażenia. Na jednym końcu oferty są maszyny z jednym stołem roboczym, nastawione na wysoką wydajność przy niskiej cenie. Na drugim lasery produkcyjne z automatyczną wymianą palet, systemami odciągowymi oraz oprogramowaniem do nestingu i przygotowania produkcji.
Konfigurację składa się z kilku grup rozwiązań technicznych, dobieranych do potrzeb zakładu:
- Źródła laserowe o mocy do 30 kW oraz obszary robocze od 1000 × 2000 mm do 2500 × 12000 mm, z osią Z o zakresie 100 mm.
- Magnetyczne napędy liniowe, absolutne układy pomiarowe położenia firmy Renishaw o rozdzielczości 1 nm i system sterowania z Dynamiczną Analizą Wektorów, które odpowiadają za dynamikę i dokładność cięcia.
- Głowice ze zmienną ogniskową (zoom), a w najbardziej wydajnej konfiguracji belka z kompozytów węglowych.
- System sterowania obejmujący CAD, CAM, nesting i CNC, rozszerzany o nesting z zarządzaniem produkcją, połączenie z ERP i cięcie w locie (flycut).
- Laserowe bariery bezpieczeństwa, drzwi z każdej strony maszyny i odpylacz z filtrami Ultraweb.
- Wyposażenie dodatkowe: drukarka do znakowania arkuszy, skaner dotykowy, magazyn dysz z automatyczną wymianą i czyszczeniem, trzecia paleta, system załadunku i rozładunku z regałami magazynowymi, przystawka do cięcia rur oraz system do cięcia rur i profili.
Rozpiętość obszarów roboczych pokazuje, jak szeroko można dopasować maszynę: od kompaktowego stołu 1 × 2 m po stół o długości 12 m dla zakładów tnących długie elementy. Do tego dochodzą przystawki i systemy do cięcia rur i profili, więc jedna maszyna może obsłużyć zarówno arkusze, jak i materiał profilowy.
Jak dobrać dodatkowe funkcje
Rozbudowane wyposażenie podnosi wydajność, ale podnosi też koszt inwestycji, więc warto zacząć od analizy własnej produkcji. Przed rozmową z dostawcą dobrze jest ustalić, które czynności wokół lasera zabierają najwięcej czasu i jakie problemy powtarzają się najczęściej.
- Jeśli pracownicy regularnie tracą czas na opisywanie i sortowanie detali, najwięcej da znakowanie arkuszy przed cięciem.
- Jeśli maszyna stoi, bo czeka na załadunek nowej blachy, pierwszym krokiem jest zmieniacz palet, a przy pracy wielozmianowej system załadunku i rozładunku z magazynem.
- Jeśli zakład często tnie różne grubości i gatunki materiału, opłaca się automatyczna wymiana i czyszczenie dysz.
- Jeśli dużo czasu pochłania odtwarzanie dokumentacji starych części, warto rozważyć głowicę skanującą.
- Jeśli zlecenia trafiają na maszynę ręcznie z systemu firmowego, pomoże połączenie z ERP i nesting z zarządzaniem produkcją.
Nie każde przedsiębiorstwo potrzebuje pełnej automatyzacji. Przydatność tych rozwiązań zależy przede wszystkim od liczby zleceń, wielkości serii i organizacji procesu.
Wycinarka jako część stanowiska
Współczesna wycinarka laserowa coraz częściej pracuje jako element zintegrowanego stanowiska. Pobiera blachę z magazynu, sama wymienia dysze, oznacza detale przed cięciem, a gotowe części odkłada na półki, z których trafiają do gięcia, spawania i montażu. Zlecenia może przy tym otrzymywać prosto z systemu ERP. Przy takim układzie o wydajności zakładu decyduje cały przepływ materiału i informacji, a moc źródła lasera jest tylko jednym z parametrów.
Konferencje Inżynieria
WIEDZA. BIZNES. ATRAKCJE
Sprawdź najbliższe wydarzenia