


Budowa gazociągów przesyłowych wysokiego ciśnienia przyspiesza. Nowe technologie pozwalają wykonywać spoiny obwodowe coraz wydajniej, co skraca terminy realizacji i obniża koszty. Kluczem do wykorzystania tego potencjału jest zapewnienie odpowiednich warunków spawania. Jednym z ważniejszych czynników jest skuteczne podgrzewanie złącza.
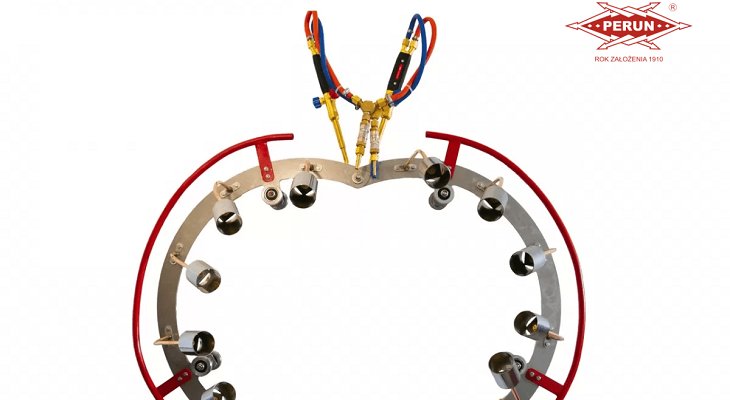 Fot. perun.pl

Temperatura ma bezpośredni wpływ na jakość połączenia, a na budowach liniowych liczących dziesiątki kilometrów czas podgrzewania przekłada się na tempo całej inwestycji. Presję odczuwa się przy każdej czynności wykonywanej przy złączu: przygotowaniu krawędzi, centrowaniu, podgrzewaniu, spawaniu i izolacji. Dlatego potrzebne są rozwiązania, które pozwalają osiągnąć wymagane parametry niezależnie od warunków.
Wyzwania przy spawaniu rurociągów
Każde złącze gazociągu przechodzi badania, a ich wyniki trafiają do dokumentacji odbiorowej. Wykonawcy muszą prowadzić prace zgodnie z zatwierdzoną technologią. Wymaganą temperaturę podgrzewania określa instrukcja technologiczna spawania (WPS), która precyzuje metody i warunki wykonania połączeń o oczekiwanej jakości.
Grubościenne rury ze stali o podwyższonej wytrzymałości szybko odprowadzają ciepło ze strefy spawania. Zbyt szybkie stygnięcie sprzyja utwardzeniu strefy wpływu ciepła i powstawaniu pęknięć. Podgrzewanie wstępne spowalnia stygnięcie, usuwa wilgoć ze złącza i ogranicza naprężenia.
Równomierne podgrzewanie na całym obwodzie złącza
W dużych projektach o utrzymaniu jakości i tempa prac decyduje możliwość dopasowania źródła ciepła do warunków panujących w danym momencie. W wielu sytuacjach dobrze sprawdza się lekki i prosty w konfiguracji palnik obwodowy.
_b111c4dc80.png)
Fot. Palnik obwodowy PPO firmy PERUN: pierścieniowa konstrukcja z dyszami rozmieszczonymi na całym obwodzie nagrzewa złącze równomiernie z każdej strony, bez obracania rury i przestawiania palnika.
Przykładem urządzeń tego typu są palniki z serii PPO produkowane przez dział zleceń specjalnych PERUN S.A., polskiego producenta gazowego sprzętu spawalniczego, który działa nieprzerwanie od 1910 roku. Standardowe wersje palnika obwodowego PPO są przystosowane do rur o typowych średnicach, tj. 500, 700 i 1000 mm.
Podgrzewanie w warunkach polowych
Przy rurze o średnicy 1000 mm obwód ma ponad 3 metry. Na rurze ułożonej poziomo ciepło unosi się ku górze, więc dolna część złącza nagrzewa się wolniej. Wiatr i niska temperatura otoczenia często odbierają ciepło szybciej, niż wynikałoby to z obliczeń, a na zimnej rurze może pojawić się kondensat. Na podgrzaniu przed pierwszym ściegiem praca się nie kończy: wymaganą temperaturę trzeba utrzymać także między kolejnymi ściegami i po każdej przerwie.
W warunkach polowych podgrzewanie gazowe często okazuje się jednym z najpraktyczniejszych rozwiązań. Ta sprawdzona technologia zapewnia wykonawcom:
- niezależność od zasilania elektrycznego i agregatów dużej mocy,
- lekki, mobilny sprzęt łatwy do przenoszenia między złączami,
- szybkie uruchomienie i krótki czas nagrzewania,
- prostą obsługę i niższe koszty inwestycyjne niż w przypadku urządzeń indukcyjnych.
Funkcjonalność i prostota obsługi standardowych palników obwodowych sprawiają, że pozostają one ważnym elementem zaplecza wykonawców tego typu projektów. Dobrze zaprojektowane urządzenia gazowe to skuteczne źródło ciepła, które pozwala osiągnąć i utrzymać wymaganą temperaturę na całym obwodzie złącza, a tym samym zapewnić optymalne warunki do wykonania spoiny wysokiej jakości. Dodatkową zaletą jest możliwość dopasowania palników do warunków panujących w miejscu pracy i do potrzeb konkretnego projektu.
Konferencje Inżynieria
WIEDZA. BIZNES. ATRAKCJE
Sprawdź najbliższe wydarzenia