


Z tekstu dowiesz się: dlaczego renowacja ponad 160-letniego Northern Outfall Sewer należała do jednych z najbardziej wymagających projektów bezwykopowych w Londynie, jak spółka Blejkan we współpracy z innymi polskimi i zagranicznymi firmami zaprojektowała wzmocnienie kolektora z wykorzystaniem indywidualnie projektowanych modułów fGRP produkcji MARPLAST sp. z o.o., jaką rolę w realizacji tej prestiżowej inwestycji odegrały polskie firmy – od projektowania po produkcję i dostawę modułów.
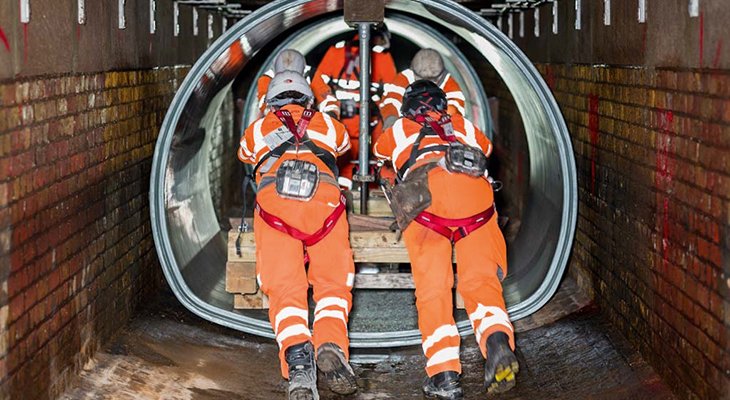 Montaż modułów

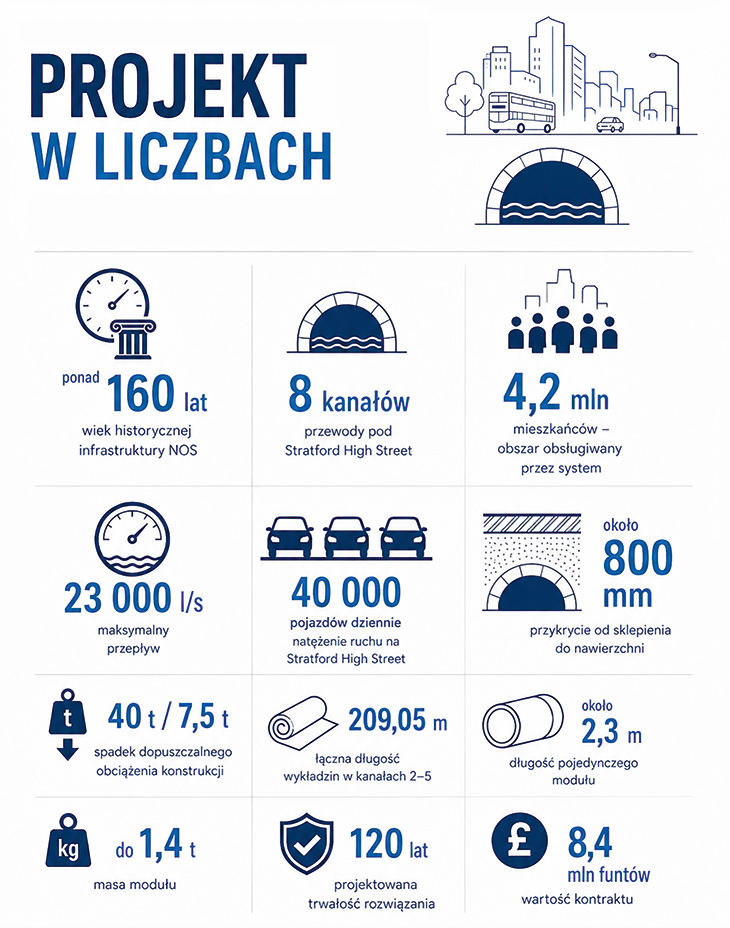
Northern Outfall Sewer (NOS) to jeden z filarów londyńskiego systemu kanalizacyjnego i zarazem jedno z najważniejszych dzieł inżynierii sanitarnej epoki wiktoriańskiej. Ponad 160 lat po oddaniu do użytku kolektor nadal odprowadza ścieki z obszaru zamieszkanego przez około 4,2 mln osób do oczyszczalni Beckton. Jego modernizacja musiała zostać przeprowadzona bez przerywania pracy systemu oraz przy zachowaniu ruchu na Stratford High Street, z której korzysta około 40 tys. pojazdów dziennie. Za projekt konstrukcyjnego wzmocnienia kolektora oraz dostawę modułów fGRP odpowiadał polski Blejkan wraz z partnerami, podczas gdy zasadnicze roboty budowlane jako główny wykonawca realizowała brytyjska firma McAllister, należąca do Vortex Companies. Powierzenie polskim firmom opracowania i dostawy kluczowych elementów rozwiązania pokazuje, że krajowe kompetencje w zakresie projektowania i technologii bezwykopowych są wykorzystywane również przy najbardziej wymagających inwestycjach infrastrukturalnych realizowanych poza Polską.
Budowę Northern Outfall Sewer prowadzono w latach 1859–1875. Podczas fali upałów w 1858 roku zapach ścieków był tak nieprzyjemny, że parlament nie mógł obradować przez dwa miesiące. Zaplanowano więc szeroko zakrojony program prac, który trwał w latach 1859–1875 i obejmował budowę rozległej sieci kanalizacyjnej, której zwieńczeniem stały się północny kolektor odprowadzający ścieki oraz oczyszczalnia ścieków w Beckton.
W przeciwieństwie do większości kolektorów nie jest to klasyczny kanał poprowadzony głęboko pod ziemią. Na znacznym odcinku obiekt wykonano jako konstrukcję nasypową o długości około 6,5 km, biegnącą od Wick Lane do oczyszczalni Beckton. Na jego koronie urządzono obecnie trasę pieszo-rowerową Greenway, jedną z najważniejszych dróg rekreacyjnych we wschodnim Londynie.
Znaczenie obiektu trudno przecenić. Kolektor odprowadza ścieki z obszaru zamieszkanego przez około 4,2 mln osób, a maksymalny przepływ dochodzi do 23 tys. l/s. Taka ilość pozwoliłaby wypełnić basen olimpijski w ciągu około dwóch minut. Jest to główny dopływ do oczyszczalni Beckton – jednej z największych tego typu instalacji w Europie. Sam operator sieci, Thames Water, obsługuje około 16 mln mieszkańców, utrzymuje blisko 110 tys. km sieci kanalizacyjnej oraz ponad 350 oczyszczalni ścieków i 2530 przepompowni.
Problem konstrukcyjny pod Stratford High Street
Jednym z najbardziej wymagających fragmentów całego systemu jest odcinek przebiegający pod ulicą Stratford High Street (A118). W tym miejscu kolektor rozdziela się na osiem równoległych kanałów, które jednocześnie pełnią funkcję elementów nośnych dla konstrukcji ulicy. Oznacza to, że ceglane sklepienia nie tylko odprowadzają ścieki, lecz również przenoszą obciążenia od ruchu kołowego. Tego typu rozwiązania należą obecnie do rzadkości i znacząco komplikują zarówno ocenę stanu technicznego, jak i projektowanie ewentualnych napraw.
Kontrole techniczne wykazały postępującą degradację konstrukcji. Stwierdzono pęknięcia elementów murowych, uszkodzenia betonowych podparć oraz korozję elementów żeliwnych. W efekcie nośność części konstrukcji spadła z wymaganych 40 t do zaledwie 7,5 t, co oznaczało, że obiekt przestał spełniać wymagania stawiane drogom publicznym. Tymczasem każdego dnia przez Stratford High Street przejeżdża około 40 tys. pojazdów, dlatego całkowite wyłączenie ruchu nie wchodziło w grę.
Dodatkowym utrudnieniem było niewielkie przykrycie kanałów – od sklepienia do nawierzchni drogi pozostawało zaledwie około 800 mm. Bezpośrednio nad kolektorami przebiegała również gęsta sieć uzbrojenia podziemnego, a w sąsiedztwie znajdowały się ścieżki rowerowe oraz infrastruktura miejska. Wszystko to praktycznie wykluczało zastosowanie klasycznej przebudowy metodą odkrywkową.
Dodatkowym wyzwaniem było zachowanie ciągłości przepływu ścieków. Northern Outfall Sewer stanowi główną arterię systemu kanalizacyjnego Londynu, dlatego długotrwałe wyłączenie kolektora z eksploatacji nie było możliwe. Projekt musiał umożliwiać etapowe prowadzenie robót przy jednoczesnym utrzymaniu pracy pozostałych kanałów. To właśnie ten warunek w dużej mierze przesądził o wyborze technologii bezwykopowej.
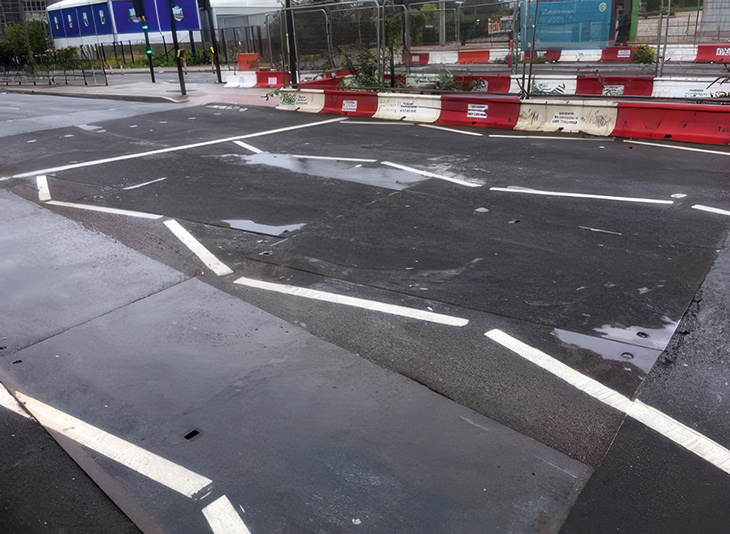 FOT. 1. | Płyty drogowe po montażu
Od awaryjnego zabezpieczenia do trwałej renowacji
Jeszcze przed rozpoczęciem projektowania rozwiązania docelowego konieczne było zabezpieczenie konstrukcji. Pod koniec 2022 r. na powierzchni ulicy zamontowano stalowe płyty drogowe, które przejęły część obciążeń i pozwoliły utrzymać dopuszczalny ruch pojazdów o nacisku 40 t. Rozwiązanie miało charakter tymczasowy i funkcjonowało przez około 2,5 roku, do czasu zakończenia projektowania oraz wykonania docelowego systemu wzmacniającego. Płyty usunięto w połowie 2025 r.
Na etapie analiz rozważano również przebudowę obiektu metodą odkrywkową. Ostatecznie zrezygnowano z tego wariantu ze względu na ogromne utrudnienia komunikacyjne, konieczność przebudowy licznych sieci podziemnych, ryzyko zakłócenia pracy strategicznego kolektora oraz bardzo wysokie koszty realizacji. Zdecydowano się natomiast na opracowanie bezwykopowego rozwiązania wykorzystującego indywidualnie projektowane konstrukcyjne moduły rurowe z kompozytu fGRP (czyste włókno szklane nasączane żywicą), które miały odtworzyć nośność obiektu przy zachowaniu historycznej infrastruktury.
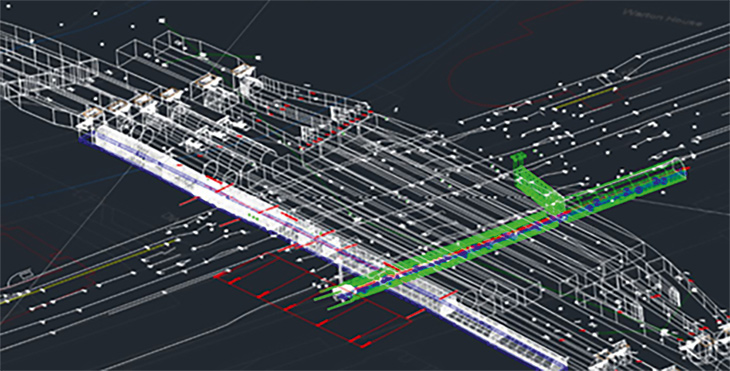 RYS. 1. | Podziemny kanał techniczny
Projektowanie rozwiązania – cyfrowa inwentaryzacja i analizy konstrukcyjne
Przygotowanie projektu renowacji poprzedziły szczegółowe badania istniejącej konstrukcji. Ze względu na wiek obiektu oraz liczne przebudowy wykonywane od końca XIX i początku XX w. dokumentacja archiwalna nie odzwierciedlała rzeczywistego stanu kanałów. Poszczególne przewody różniły się geometrią, a część z nich wykazywała lokalne deformacje wynikające z wieloletniej eksploatacji oraz oddziaływania obciążeń komunikacyjnych. Dlatego podstawą projektowania stała się precyzyjna inwentaryzacja wykonana z wykorzystaniem skanowania laserowego 3D oraz pomiarów szablonowych, które pozwoliły zweryfikować rzeczywisty kształt wszystkich przewodów przeznaczonych do renowacji.
Pozyskane dane posłużyły do opracowania trójwymiarowego modelu BIM. Nie był on jedynie cyfrową dokumentacją obiektu, lecz narzędziem wykorzystywanym na wszystkich etapach projektowania. Dzięki niemu możliwe było precyzyjne określenie położenia każdego modułu, uwzględnienie lokalnych zwężeń i zmian geometrii kanałów oraz sprawdzenie możliwości montażu w istniejącej konstrukcji. Szczególne znaczenie miało to w kanałach 4 i 5, których przekrój nie był stały, lecz zmieniał się zarówno na wysokości, jak i szerokości, co wymusiło opracowanie kilku różnych typów modułów zamiast jednego uniwersalnego rozwiązania.
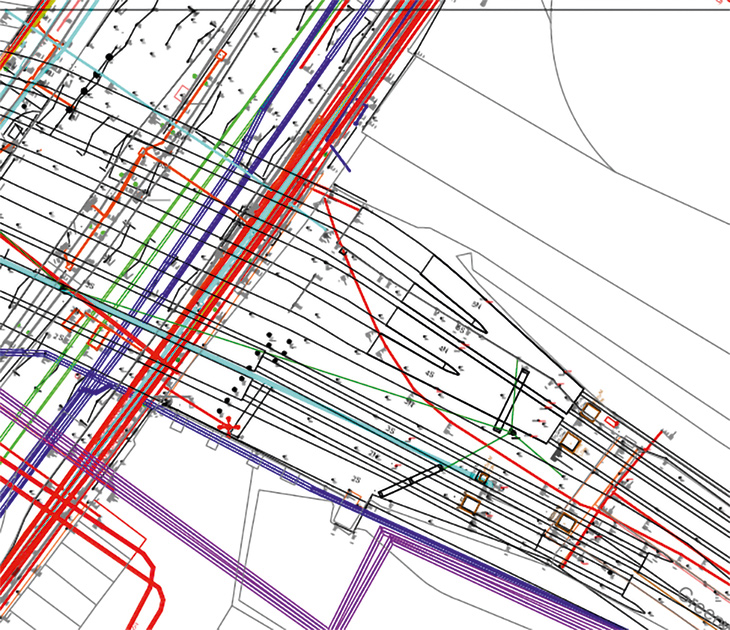 RYS. 2. | Lokalne wyniki według standardu PAS 128
Kolejnym etapem były analizy konstrukcyjne metodą elementów skończonych (MES). Obejmowały one zarówno istniejącą konstrukcję ceglaną, jak i projektowane wzmocnienie kompozytowe oraz warstwę zaprawy wypełniającej przestrzeń pierścieniową. Analizowano zachowanie układu podczas kolejnych etapów realizacji – od stanu istniejącego, przez montaż segmentów, aż po końcową współpracę historycznej konstrukcji z nowym układem nośnym. Wyniki obliczeń umożliwiły optymalizację geometrii wykładzin oraz potwierdziły, że po wykonaniu iniekcji obciążenia drogowe będą przenoszone przez konstrukcję zespoloną utworzoną z ceglanego kolektora, zaprawy (injektu) i modułów fGRP.
Istotnym założeniem projektowym było również zachowanie możliwie największej przepustowości hydraulicznej. Z tego względu zrezygnowano z rozwiązań wykorzystujących kompozyty z rdzeniem wypełnionym materiałem lekkim na rzecz modułów wykonanych z tzw. „czystego” fGRP. Pozwoliło to ograniczyć grubość ścian wykładziny przy zachowaniu wymaganej nośności, a jednocześnie zmniejszyć utratę pola przekroju czynnego kanałów. Było to szczególnie ważne w obiekcie, przez który przepływa nawet 23 tys. l/s ścieków kierowanych do oczyszczalni Beckton. Projektanci rozważali różne warianty naprawy konstrukcji. Ostatecznie zdecydowano się na segmentowe moduły rurowe z kompozytu fGRP, ponieważ rozwiązanie to pozwalało połączyć niewielką grubość ścian z wysoką sztywnością oraz odpornością chemiczną. Segmentowa budowa rozwiązania umożliwiła indywidualne dopasowanie modułów do zmiennej i nieregularnej geometrii poszczególnych kanałów, przy jednoczesnym ograniczeniu utraty ich przepustowości hydraulicznej.
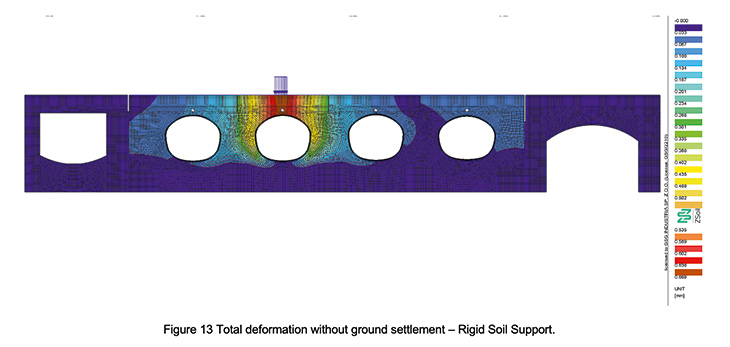 RYS. 3. | Modele analizy metodą elementów skończonych
Osiem kanałów – zróżnicowana geometria modułów
Jednym z największych wyzwań projektowych okazała się zmienna geometria istniejących przewodów. Choć z zewnątrz obiekt sprawia wrażenie jednorodnej konstrukcji, w rzeczywistości poszczególne kanały różnią się wymiarami oraz kształtem przekrojów. Rury oznaczone numerami 2 i 3 otrzymały moduły o przekroju 1690 × 2000 mm i łącznej długości 104,1 m. Znacznie bardziej skomplikowana była sytuacja w kanałach 4 i 5, gdzie występowały przekroje zwężające się oraz zmienne profile łukowe. W efekcie zaprojektowano sześć wariantów modułów o wymiarach od 1820 × 1525 mm do 2018 × 1485 mm oraz elementy przejściowe o zmiennej geometrii. Łączna długość wykładzin dla tych dwóch kanałów wyniosła 104,95 m.
Każdy segment produkowano indywidualnie na podstawie modelu numerycznego. Oznaczało to odejście od typowych prefabrykatów stosowanych w renowacjach kanalizacji na rzecz elementów dopasowanych do konkretnego miejsca montażu. Takie podejście wymagało zachowania bardzo wysokiej dokładności wykonania oraz ścisłej współpracy projektantów z producentem już na etapie przygotowania form produkcyjnych.
Kolejnym wyzwaniem było zapewnienie odpowiednich tolerancji montażowych. Nawet niewielkie odchylenia wymiarowe mogły utrudnić wprowadzenie segmentów do istniejących kanałów lub spowodować nierównomierne wypełnienie przestrzeni zaprawą. Dlatego jeszcze przed rozpoczęciem produkcji wykonano dodatkowe pomiary kontrolne oraz przeprowadzono analizy montażowe, które pozwoliły zweryfikować przyjęte rozwiązania i ograniczyć ryzyko problemów podczas realizacji robót.
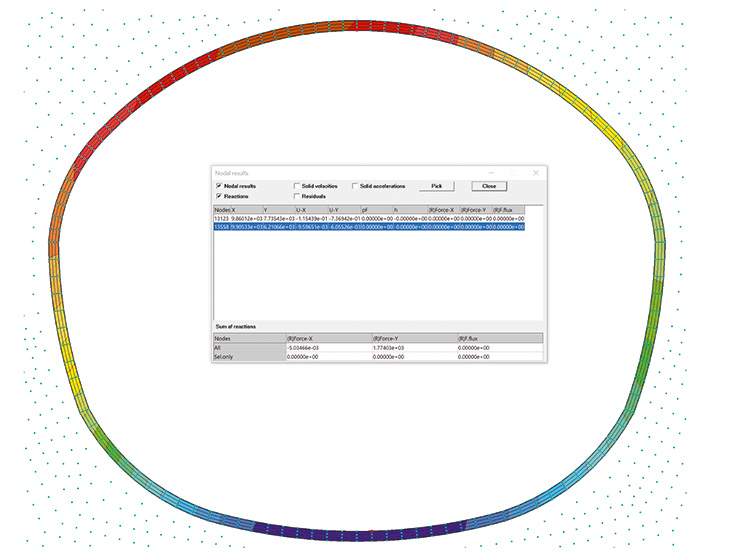 RYS. 4. | Modele analizy metodą elementów skończonych
Produkcja prefabrykatów – od modelu numerycznego do gotowych segmentów
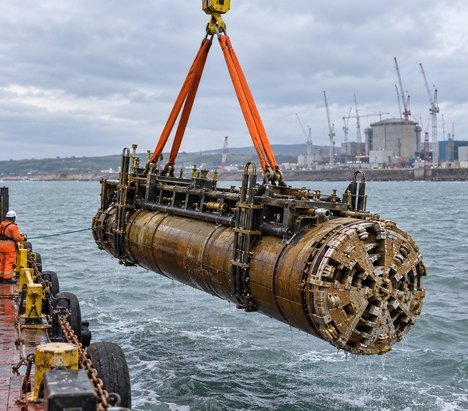
Po zakończeniu prac projektowych i zatwierdzeniu dokumentacji rozpoczęto produkcję modułów w zakładzie MARPLAST w Polsce. Był to jeden z kluczowych etapów całej inwestycji, ponieważ jakość wykonania prefabrykatów miała bezpośredni wpływ na powodzenie montażu prowadzonego w trudnych warunkach czynnego kolektora. Segmenty wykonywano z kompozytu wzmacnianego włóknem szklanym. Konstrukcję laminatu tworzyły włókna jednokierunkowe układane metodą ciągłego nawijania oraz ręcznie nakładane wieloosiowe warstwy włókna szklanego. Zastosowano matrycę z nienasyconej żywicy poliestrowej oraz chemoodporne warstwy z żywicy winyloestrowej. Taki układ pozwolił uzyskać wymaganą sztywność konstrukcyjną przy ograniczonej grubości i masie modułów. Zewnętrzne warstwy chemoodporne dobrano do pracy w agresywnym środowisku kanalizacyjnym. Według materiałów projektowych system zachowuje odporność w zakresie pH od 1 do 13, a jego projektowana trwałość wynosi 120 lat.
Istotnym wymaganiem było również ograniczenie masy pojedynczych elementów. Każdy segment miał około 2,3 m długości, a jego masa nie przekraczała 1,4 t, co umożliwiało transport do wnętrza kanałów przy wykorzystaniu istniejących szybów dostępowych oraz stosowanych na budowie urządzeń transportowych. Jednocześnie konstrukcja modułów zapewniała odpowiednią sztywność niezbędną do przenoszenia obciążeń po zakończeniu iniekcji.
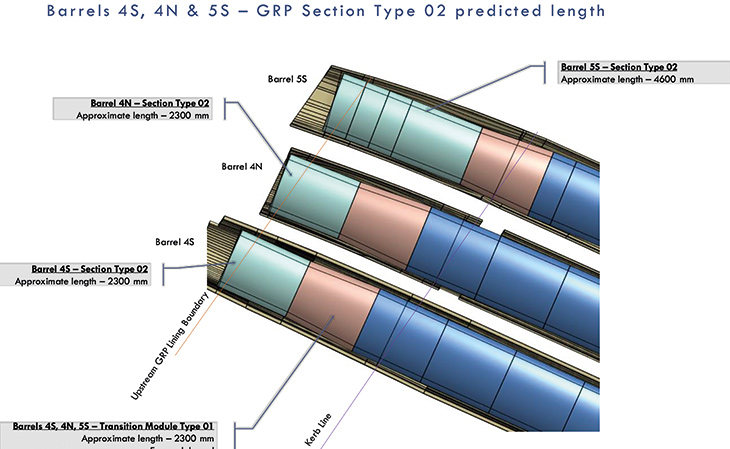 RYS. 5. | Model 3D uwzględniający wykonalność konstrukcji przewodów kanalizacyjnych
Kontrola jakości i badania materiałowe
Ze względu na konstrukcyjny charakter modułów kompozytowych, program kontroli jakości był znacznie bardziej rozbudowany niż w przypadku standardowych elementów stosowanych podczas renowacji kanalizacji. Obejmował on zarówno kontrolę wymiarową każdego prefabrykatu, jak i badania materiałowe potwierdzające uzyskanie wymaganych parametrów mechanicznych. Sprawdzano poprawność geometrii, jakość wykonania połączeń oraz zgodność poszczególnych elementów z modelem projektowym. Kontroli podlegały również właściwości kompozytu oraz jakość procesu laminowania. Dzięki temu możliwe było wyeliminowanie ewentualnych odchyłek jeszcze przed transportem do Wielkiej Brytanii. Dopiero po pozytywnym zakończeniu wszystkich badań prefabrykaty kierowano do transportu.
Przed rozpoczęciem dostaw wykonano również próbne montaże wybranych zestawów modułów. Pozwoliły one zweryfikować dokładność połączeń oraz przebieg całego procesu instalacji. W przypadku projektu o tak dużym stopniu skomplikowania ograniczenie ryzyka już na etapie produkcji miało kluczowe znaczenie dla późniejszego harmonogramu robót.
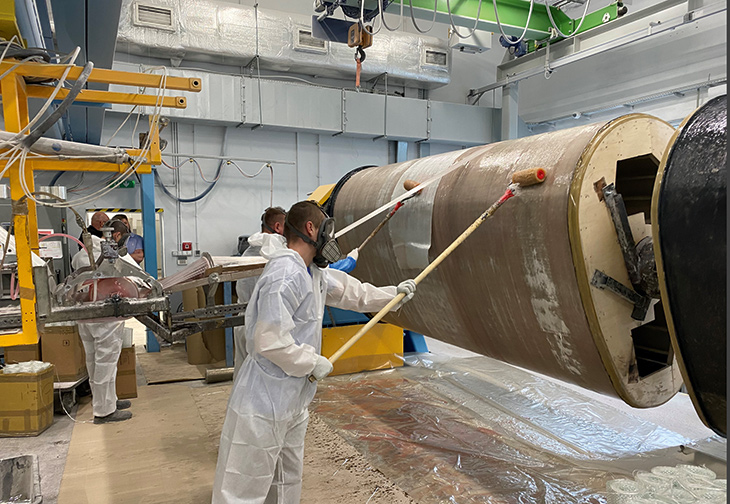 FOT. 2. | Produkcja modułów fGRP
Logistyka przedsięwzięcia
Gotowe moduły transportowano z Polski do Londynu zgodnie z harmonogramem prowadzonych prac. Ze względu na ograniczoną powierzchnię placu budowy oraz niewielkie możliwości magazynowania materiałów przy Stratford High Street dostawy realizowano w systemie just in time. Oznaczało to, że kolejne partie prefabrykatów trafiały na budowę bezpośrednio przed planowanym montażem.
Takie rozwiązanie pozwoliło ograniczyć liczbę operacji przeładunkowych oraz zmniejszyć ryzyko uszkodzenia elementów podczas składowania. Jednocześnie wymagało bardzo dobrej koordynacji pomiędzy producentem, firmami transportowymi oraz wykonawcą robót. Każde opóźnienie mogło bowiem wpływać na harmonogram prac prowadzonych wewnątrz czynnego kolektora.
Kanały 2 i 3 – 1690 × 2000 mm
Kanały 4 i 5 – 2018 × 1485 mm; 2018 × 1415 mm; 1820 × 1525 mm;
1820/2018 × 1525/1485 mm; 1880 × 1455 mm; 1880/2018 × 1415/1455 mm
Montaż w warunkach czynnego kolektora
Roboty prowadzono etapami, wyłączając z pracy wybrane odcinki kanałów i kierując przepływ przez pozostałą część systemu. Wykorzystano układ tymczasowych zamknięć, obejmujący zastawki, grodzie oraz uszczelnienia umożliwiające okresowe odcięcie remontowanego odcinka. Rozwiązanie wymagało bardzo precyzyjnego planowania kolejnych etapów prac.
Prefabrykowane segmenty opuszczano do wnętrza kolektora przez istniejące komory dostępowe, a następnie przemieszczano do miejsca zabudowy. Modułowa konstrukcja umożliwiała składanie wykładziny bezpośrednio wewnątrz kanału. Każdy element ustawiano zgodnie z dokumentacją opracowaną na podstawie modelu BIM, zachowując projektowane szczeliny oraz odległość od istniejącego muru.
Szczególną uwagę poświęcono odcinkom o zmiennej geometrii, gdzie montaż wymagał stosowania elementów przejściowych i dokładnej kontroli wzajemnego położenia kolejnych segmentów. W materiałach projektowych etap ten określano roboczo mianem „Frankenstein”, co dobrze oddaje stopień skomplikowania procesu składania indywidualnie zaprojektowanych elementów w jedną konstrukcję nośną.
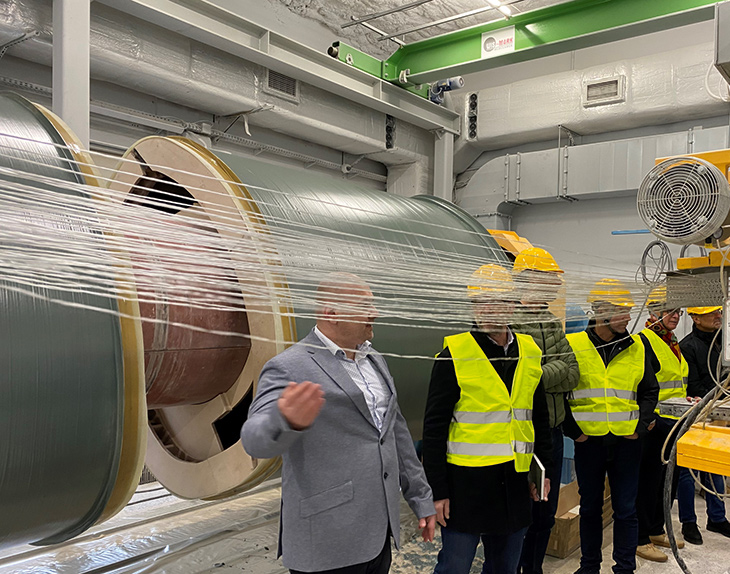 FOT. 3. | Produkcja modułów fGRP
Iniekcja – kluczowy etap tworzenia nowej konstrukcji
Po zakończeniu montażu modułów rozpoczęto etap, który z punktu widzenia pracy całego układu miał zasadnicze znaczenie – wypełnienie przestrzeni pomiędzy prefabrykowaną wykładziną a istniejącym murem ceglanym. W projekcie NOS14 zaprawa iniekcyjna nie pełniła jedynie funkcji wypełniającej. Stała się elementem konstrukcyjnym odpowiedzialnym za równomierne przekazywanie obciążeń pomiędzy historycznym kolektorem a nowym elementem z kompozytu fGRP. Dopiero po związaniu zaprawy oba elementy zaczynały pracować jako jeden układ nośny.
Ze względu na długość remontowanych odcinków oraz zróżnicowaną geometrię kanałów proces iniekcji podzielono na cztery etapy. Taki sposób prowadzenia robót pozwalał kontrolować ciśnienie podawanej mieszanki, ograniczyć ryzyko powstawania pustek oraz zapewnić równomierne wypełnienie całej przestrzeni pierścieniowej. Odpowiednio dobrana sekwencja iniekcji była szczególnie istotna w miejscach o zmiennej geometrii przekroju, gdzie nierównomierne wypełnienie mogłoby prowadzić do lokalnych koncentracji naprężeń i pogorszenia współpracy nowej wykładziny z historycznym murem. Wypełnienie przestrzeni pierścieniowej prowadzono etapowo również po to, aby ograniczyć oddziaływanie ciśnienia świeżej zaprawy na moduły kompozytowe oraz istniejącą konstrukcję ceglaną.
Projekt zakładał zachowanie kontrolowanej grubości warstwy zaprawy na całym obwodzie kanału. Wymagało to bardzo dokładnego ustawienia modułów podczas montażu oraz bieżącego monitorowania procesu iniekcji. Dopiero po zakończeniu tego etapu uzyskano projektowany układ zespolony, w którym ceglana konstrukcja, zaprawa oraz moduły fGRP wspólnie przenoszą obciążenia pochodzące od gruntu i intensywnego ruchu drogowego.
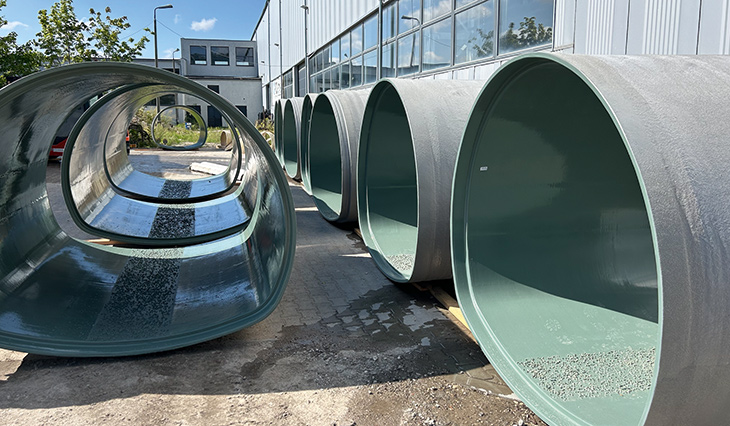 FOT. 4. | Moduły fGRP gotowe do transportu
Współpraca starej i nowej konstrukcji
Jednym z najważniejszych założeń projektu było zachowanie historycznego kolektora jako elementu pracującego konstrukcyjnie. Celem nie było zastąpienie ponad 160-letniej infrastruktury nowym przewodem, lecz wykorzystanie jej potencjału przy jednoczesnym odtworzeniu wymaganej nośności. Z tego względu projektanci przyjęli rozwiązanie, w którym istniejący mur ceglany pozostaje aktywnym elementem konstrukcji, natomiast wykładzina fGRP pełni funkcję wzmacniającą i przejmuje znaczną część obciążeń eksploatacyjnych.
całość projektu: sierpień 2022–wrzesień 2025
projektowanie: sierpień 2022–listopad 2024
produkcja: lipiec 2024–styczeń 2025
roboty budowlane: wrzesień 2024–wrzesień 2025
Takie podejście różni się od klasycznych metod renowacji kanalizacji, gdzie nowa wykładzina bardzo często projektowana jest jako samodzielna rura nośna. W przypadku Northern Outfall Sewer kluczowe było uzyskanie współpracy obu konstrukcji. Pozwoliło to ograniczyć grubość modułów kompozytowych, zachować większy przekrój hydrauliczny kanałów oraz zmniejszyć ilość materiałów niezbędnych do wykonania inwestycji.
Analizy wykonane na etapie projektowania potwierdziły, że po wykonaniu iniekcji nowy układ skutecznie rozkłada naprężenia powstające pod wpływem obciążeń komunikacyjnych. Dzięki temu możliwe było przywrócenie parametrów wymaganych dla infrastruktury drogowej bez konieczności wykonywania kosztownej przebudowy odkrywkowej.
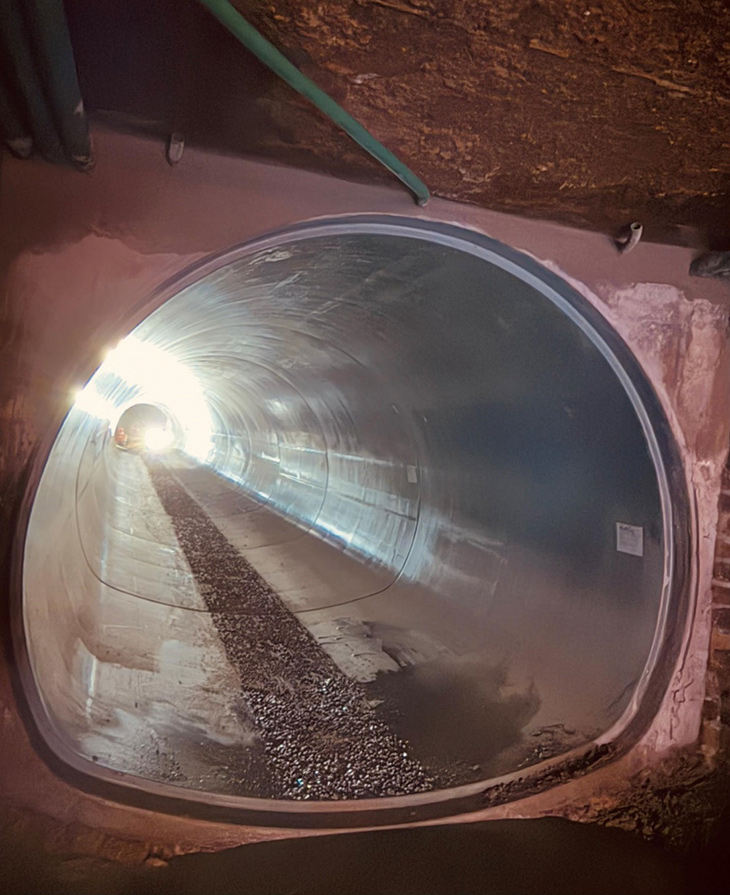 FOT. 6. | Iniekcja
Efekty inwestycji
Efektem inwestycji było odtworzenie wymaganej nośności konstrukcji oraz wykonanie rozwiązania zaprojektowanego na 120-letni okres eksploatacji. Jednocześnie zachowano historyczną substancję kolektora, ograniczono ingerencję w układ drogowy oraz uniknięto przebudowy licznych sieci podziemnych znajdujących się nad obiektem.
Zrealizowana renowacja pozwoliła przywrócić pełną funkcjonalność jednego z najbardziej wymagających fragmentów Northern Outfall Sewer przy zachowaniu ciągłości pracy całego systemu kanalizacyjnego. Przez cały okres prowadzenia robót utrzymano możliwość odprowadzania ścieków do oczyszczalni Beckton, a jednocześnie uniknięto wielomiesięcznego zamknięcia Stratford High Street i przebudowy licznych sieci uzbrojenia podziemnego.
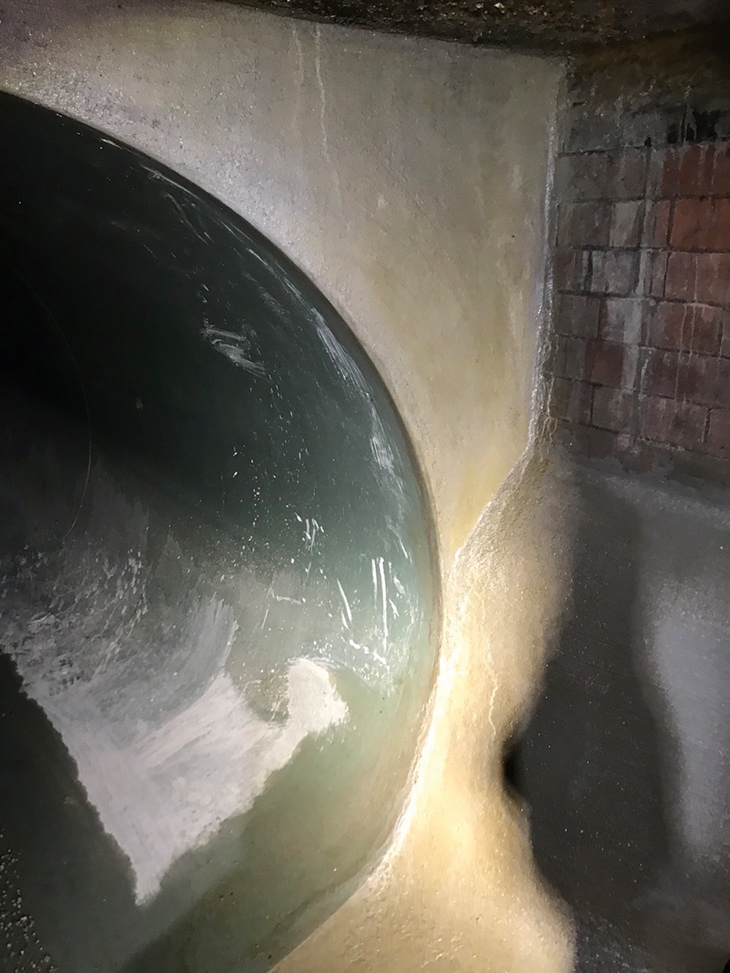 FOT. 7. | Iniekcja
Projekt potwierdził również skuteczność wykorzystania indywidualnie projektowanych modułów kompozytowych jako elementów wzmacniających historyczne konstrukcje murowe. Dzięki połączeniu szczegółowej diagnostyki, modelowania BIM, analiz MES oraz precyzyjnej prefabrykacji możliwe było wykonanie rozwiązania dostosowanego do rzeczywistego stanu obiektu, a nie jedynie do jego dokumentacji archiwalnej.
Inwestor i właściciel infrastruktury: Thames Water Utilities Ltd
Główny wykonawca robót: McAllister (należący do Vortex Companies)
Projekt konstrukcyjnego wzmocnienia (projekt wstępny i wykonawczy):
Blejkan S.A. oraz GSG sp. z o.o.
Weryfikacja techniczna projektu: Composite Design Studio Ltd
Wsparcie projektowe i koordynacja: AECOM
Dostawca systemu i modułów fGRP: Blejkan S.A.
Producent modułów fGRP: MARPLAST sp. z o.o.
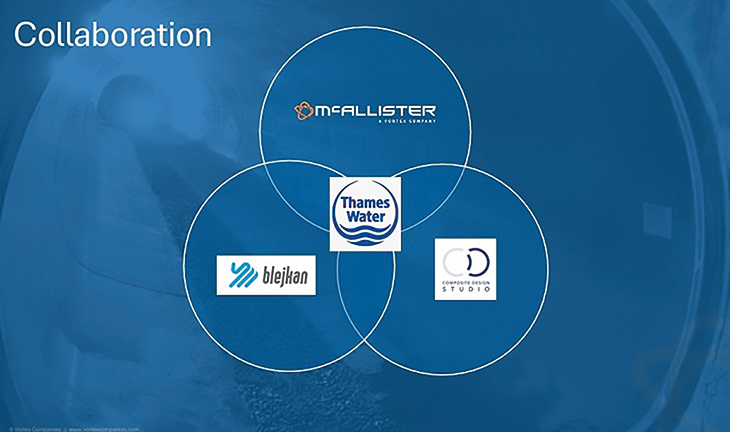
Renowacja Northern Outfall Sewer potwierdza potencjał polskich przedsiębiorstw na wymagającym rynku brytyjskim. Blejkan S.A., jako podwykonawca głównego wykonawcy McAllister z Grupy Vortex, uczestniczył w przygotowaniu projektu wstępnego i wykonawczego we współpracy z GSG sp. z o.o., natomiast wsparcie merytoryczne i weryfikację rozwiązań technicznych prowadziło biuro Composite Design Studio Ltd. Blejkan odpowiadał również za dostawę modułów fGRP, które wyprodukowano w Polsce w zakładzie MARPLAST sp. z o.o. Zakres udziału krajowych podmiotów pokazuje, że polskie kompetencje obejmują projektowanie, produkcję i wdrażanie rozwiązań przeznaczonych do najbardziej wymagających przedsięwzięć infrastrukturalnych. W prace projektowe i koordynacyjne zaangażowana była także londyńska spółka Composite Design Studio Ltd, należąca do polskiego inżyniera Radosława Michalika, oraz globalna firma AECOM z siedzibą w USA, która pełniła rolę projektanta po stronie inwestora.
Wnioski dla branży
Renowacja odcinka Northern Outfall Sewer pod Stratford High Street pokazuje, jak zmienia się rola technologii bezwykopowych we współczesnym budownictwie podziemnym. Nie służą one już wyłącznie przywracaniu szczelności przewodów lub poprawie ich parametrów hydraulicznych, lecz również odbudowie właściwości konstrukcyjnych strategicznych obiektów infrastrukturalnych. Połączenie cyfrowej inwentaryzacji, analiz konstrukcyjnych, indywidualnej prefabrykacji i etapowego montażu pozwoliło odtworzyć nośność ponad 160-letniej konstrukcji bez wyłączania kluczowego kolektora z eksploatacji i bez zamykania Stratford High Street. Projekt jest jednocześnie przykładem kompetencji, które polskie przedsiębiorstwa mogą z powodzeniem wykorzystywać na wymagających rynkach zagranicznych.
Foto, video, animacje 3D, VR
Twój partner w multimediach.
Sprawdź naszą ofertę!