


Wybór frezu do drewna zależy od trzech rzeczy: rodzaju obrabianego materiału, charakteru operacji, którą chcemy wykonać, oraz maszyny, na jakiej frez będzie pracował. Do cięcia i wyrzynania kształtów najlepiej sprawdzają się frezy spiralne, do wykańczania powierzchni frezy proste lub kuliste, a do płyt laminowanych i MDF frezy kompresyjne z odpowiednim łamaczem wióra. W tym poradniku wyjaśniamy, czym różnią się poszczególne typy frezów, jak dobrać średnicę i chwyt do konkretnej maszyny oraz na co zwrócić uwagę przy zakupie, żeby narzędzie wytrzymało dłużej niż jeden projekt. Pokazujemy też, jakie parametry mają największy wpływ na jakość obróbki drewna litego, sklejki i płyt drewnopochodnych.
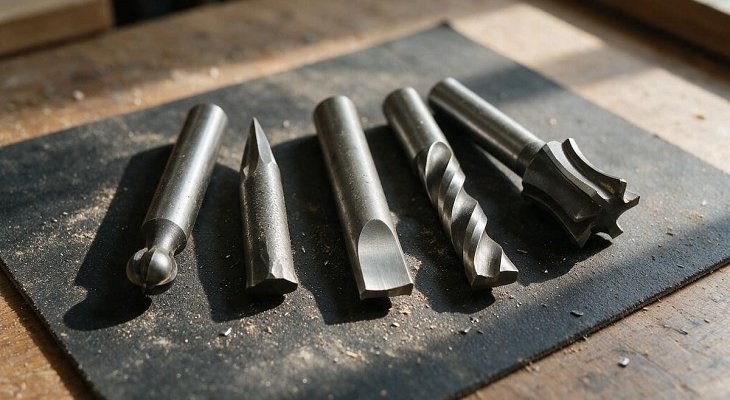 frezy do drewna różne rodzaje

- Frezy spiralne dwuostrzowe dają najczystszy efekt przy cięciu drewna litego i sklejki, frezy jednoostrzowe lepiej odprowadzają wiór przy głębszych operacjach.
- Do płyt laminowanych dwustronnie warto stosować frezy kompresyjne - górna część ostrza dociska laminat od góry, dolna od dołu, co eliminuje odpryski na obu powierzchniach.
- Najpopularniejsze chwyty frezów to 6, 8 i 12 mm, dobór zależy od tulei w uchwycie wrzeciona lub frezarki.
- Frezy z węglika spiekanego (HM) wystarczają do większości prac w drewnie i płytach drewnopochodnych, frezy diamentowe PCD stosuje się przy dużych seriach produkcyjnych i materiałach ściernych jak HPL czy Corian.
- Cena frezu do drewna zaczyna się od około 65 zł brutto za podstawowe modele spiralne, wyższe kwoty dotyczą frezów PCD i profilowych do specjalistycznych zastosowań.
- Regularne czyszczenie ostrza z żywicy i kontrola bicia radialnego wydłużają żywotność frezu nawet kilkukrotnie.
Jakie są rodzaje frezów do drewna?
Frezy do drewna dzielą się na kilka podstawowych grup, z których każda odpowiada za inny etap obróbki. Do najczęściej używanych należą frezy spiralne, kompresyjne, zgrubne z łamaczem wióra, wykańczające, profilowe, kuliste oraz frezy do grawerowania i nestingu. Frezy zgrubne usuwają duże ilości materiału szybko, ale kosztem gładkości powierzchni, dlatego zwykle stosuje się je jako pierwszy przejazd przed frezem wykańczającym. Frezy profilowe wykorzystuje się do frezowania wzorów dekoracyjnych, fazowania i wykonywania połączeń, na przykład wpustów pod okucia meblowe.
Na rynku dostępne są też frezy do nestingu, zaprojektowane specjalnie do wycinania elementów mebli z płyt meblowych w technologii CNC. Charakteryzują się dużą wydajnością odprowadzania wióra i długą żywotnością przy pracy na liniach produkcyjnych. Wybór odpowiedniego typu frezu powinien zawsze wynikać z konkretnego zadania, a nie z ceny czy dostępności - użycie frezu zgrubnego do wykańczania widocznej powierzchni frontu meblowego prawie zawsze kończy się koniecznością dodatkowego szlifowania.
Definicja: Łamacz wióra to element geometrii ostrza frezu, który dzieli długi wiór na krótsze odcinki podczas obróbki. Ułatwia to jego odprowadzanie ze strefy cięcia i zmniejsza ryzyko przegrzania narzędzia oraz materiału, co ma szczególne znaczenie przy frezowaniu płyt laminowanych i MDF.
Frez spiralny czy prosty - który wybrać do drewna?
Frez spiralny sprawdza się lepiej w większości prac przy drewnie i sklejce, bo jego geometria zapewnia płynniejsze cięcie i mniejsze obciążenie wrzeciona niż frez prosty. Frezy spiralne dzielą się na jednoostrzowe i dwuostrzowe. Jednoostrzowe lepiej odprowadzają wiór przy głębokich, jednoprzejazdowych operacjach, co czyni je dobrym wyborem przy cięciu drewna litego o większej grubości. Dwuostrzowe dają czystszy, gładszy efekt na krawędzi, dlatego częściej wybiera się je do elementów, które nie będą dodatkowo szlifowane.
Frez prosty, czyli klasyczny frez o równoległych ostrzach, wciąż ma swoje miejsce przy prostych operacjach na materiałach jednorodnych, takich jak rowkowanie czy frezowanie wpustów o niewielkiej głębokości. Jest tańszy i łatwiej go ostrzyć, ale przy dłuższej pracy generuje więcej ciepła niż frez spiralny o tej samej średnicy. W praktyce warsztatowej frezy spiralne wybiera się do zadań wymagających precyzji i estetyki, a frezy proste do prac doraźnych i mniej wymagających.
Jaki frez wybrać do MDF, sklejki i płyt laminowanych?
Do płyt MDF i sklejki najlepiej działają frezy spiralne z geometrią przystosowaną do materiałów drewnopochodnych, natomiast do płyt laminowanych dwustronnie zaleca się frezy kompresyjne. Kompresyjna konstrukcja ostrza łączy w jednym narzędziu dwa kierunki cięcia - górna część frezu dociska laminat od strony wierzchniej, dolna od strony spodniej, dzięki czemu obie powierzchnie płyty wychodzą z obróbki bez odprysków i wyszczerbień. To rozwiązanie szczególnie doceniają producenci mebli kuchennych i frontów, gdzie estetyka krawędzi ma bezpośredni wpływ na jakość gotowego produktu.
Przy obróbce materiałów ściernych, takich jak HPL czy Corian, warto rozważyć frezy diamentowe PCD. Ostrze z diamentu polikrystalicznego zachowuje ostrość znacznie dłużej niż węglik spiekany, co przy większych seriach produkcyjnych realnie zmniejsza liczbę wymian narzędzia i przestojów maszyny. Frezy PCD są droższe w zakupie, ale ich koszt rozkłada się na dużo większą liczbę metrów przefrezowanego materiału.
- MDF i sklejka - frez spiralny jedno lub dwuostrzowy, w zależności od głębokości cięcia.
- Płyta laminowana dwustronnie - frez kompresyjny.
- Drewno lite - frez spiralny dwuostrzowy dla gładkiej powierzchni lub jednoostrzowy dla głębokich, szybkich przejazdów.
- HPL, Corian i inne materiały ścierne - frez diamentowy PCD.
Jak dobrać średnicę i chwyt frezu do frezarki lub CNC?
Chwyt frezu musi odpowiadać średnicy tulei zaciskowej w uchwycie wrzeciona lub frezarki, a najczęściej stosowane wielkości to 6, 8 i 12 mm, choć na rynku dostępne są frezy z chwytami od 3 do 25 mm. Zbyt mały chwyt w stosunku do mocy wrzeciona zwiększa ryzyko drgań i pogarsza jakość powierzchni, a zbyt duży może po prostu nie zmieścić się w uchwycie danej maszyny. Przed zakupem warto sprawdzić specyfikację wrzeciona i posiadany zestaw tulei zaciskowych, żeby uniknąć zwrotów i wymian.
Średnica części roboczej frezu wpływa z kolei na to, jak drobne detale można wykonać i jak głęboko można frezować w jednym przejściu. Mniejsze średnice, na przykład 3-4 mm, pozwalają na precyzyjne wycinanie skomplikowanych kształtów i grawerowanie 3D, ale wymagają mniejszej prędkości posuwu i częściej się łamią przy nieprawidłowych parametrach pracy. Większe średnice, od 8 mm wzwyż, sprawdzają się przy zgrubnym usuwaniu materiału i pracy na dużych powierzchniach, gdzie liczy się wydajność, a nie detal.
Na co zwrócić uwagę przy zakupie frezu do drewna?
Przy zakupie frezu do drewna warto porównać materiał ostrza, geometrię, chwyt oraz opinie o trwałości konkretnego modelu, a nie wybierać wyłącznie na podstawie ceny. Frezy z węglika spiekanego HM stanowią dobry punkt startowy dla większości prac stolarskich i hobbystycznych, bo łączą przyzwoitą cenę z wystarczającą trwałością. Osoby pracujące seryjnie na CNC lub obrabiające materiały ścierne powinny rozważyć droższe frezy diamentowe PCD, które w dłuższej perspektywie wychodzą korzystniej ze względu na rzadsze wymiany.
Sklepy specjalizujące się w narzędziach CNC, takie jak szeroki wybór frezów do drewna dostępny w Frezy24, oferują ponad sto modeli w jednym miejscu, co ułatwia porównanie parametrów przed zakupem bez przeszukiwania kilku różnych sklepów. Dla osób, które nie są pewne, który model sprawdzi się w ich konkretnej maszynie i materiale, przydatne bywa doradztwo techniczne oferowane przy zakupie, a także szybka dostawa, która pozwala szybko wznowić pracę, gdy poprzedni frez się zużyje lub złamie.
Jak dbać o frez do drewna, żeby dłużej zachował ostrość?
Regularne czyszczenie ostrza z żywicy i osadów po obróbce drewna wydłuża żywotność frezu, bo zanieczyszczenia zwiększają tarcie i podnoszą temperaturę pracy narzędzia. Do czyszczenia najlepiej używać dedykowanych środków do usuwania żywicy albo denaturatu, unikając twardych, metalowych szczotek, które mogą uszkodzić ostrze. Frez należy też przechowywać w sposób, który chroni krawędzie przed przypadkowymi uderzeniami, najlepiej w oryginalnym opakowaniu lub dedykowanym stojaku.
Warto również kontrolować bicie radialne frezu, czyli odchylenie ostrza od osi obrotu, ponieważ nadmierne bicie prowadzi do nierównej powierzchni i szybszego zużycia łożysk wrzeciona. Parametry pracy, takie jak prędkość obrotowa i posuw, powinny być dopasowane do materiału i średnicy frezu zgodnie z zaleceniami producenta - zbyt agresywne ustawienia są najczęstszą przyczyną przedwczesnego stępienia ostrza lub złamania frezu podczas pracy.
Konferencje Inżynieria
WIEDZA. BIZNES. ATRAKCJE
Sprawdź najbliższe wydarzenia